
 Zapytanie
Nie wahaj się wysłać wiadomość
I. Wprowadzenie: Rozwiązanie zadania „niemożliwego”. Wyrażenie „wkładanie kwadratowego kołka w okrągły otwór” jest symbolem uniwersalnym…
CZYTAJ WIĘCEJTrzej dostawcy udzielą trzech różnych odpowiedzi na temat najlepszego materiału na wiertła: stal szybkotnąca, kobalt lub węglik spiekany. Wszystkie trzy odpowiedzi są poprawne, ale każda jest poprawna tylko w wąskim zestawie warunków, gatunku przedmiotu obrabianego, średnicy otworu, maszyny i docelowej liczby otworów.
Jeśli źle dobierzesz dopasowanie, koszty pojawią się szybko. Bit 6 mm HSS M2 pracujący na sucho ze stali nierdzewnej 304 przy 1400 obr./min zwykle tępi się w 15–25 otworach, podczas gdy ten sam wiertło ze stali niskowęglowej wytrzymuje setki. Przeniesienie tej stali nierdzewnej na wiertło kobaltowe M35 zwiększa trwałość narzędzia o około trzykrotnie, co daje około dwukrotność ceny jednostkowej, dlatego też wybór materiału należy w równym stopniu do zaopatrzenia, jak i do łóżeczka narzędzia.
Pozostała część tego przewodnika jest zgodna z tą kolejnością, ponieważ te trzy rodziny materiałów zachowują się bardzo odmiennie, gdy ciepło, ścieranie i uderzenia dostaną się do cięcia.
Krótka odpowiedź: w drewnie wierci się stalą wysokowęglową lub HSS, stalą miękką HSS M2, stalą nierdzewną i stopową kobaltem M35 lub M42, obróbkę metali w dużych ilościach przy użyciu węglika spiekanego, a beton wyłącznie przy użyciu narzędzi SDS z węglikami spiekanymi.
| Materiał | Limit ciepła | Najlepsze dopasowanie przedmiotu obrabianego | Cena względna |
| HSS M2, błyszczące wykończenie | 540-600 C | Stal miękka, aluminium, drewno, tworzywa sztuczne | 1,0x |
| HSS M2 z powłoką TiN | 540-600 C | Blacha, naprawy ogólne, zestawy konserwacyjne | 1,2-1,5x |
| Kobalt M35 lub M42 | 600-650 C | Stal nierdzewna 304 i 316, stal stopowa, tytan | 2,0-2,8x |
| Korpus ze stali pokrytej węglikiem | 800 C i więcej | Beton, cegła, bloczki, wyroby z blachy ściernej | 3-5x |
| Węglik spiekany | 1000 C i więcej | Obróbka metali CNC, kompozyty, serie wielkoseryjne | 6-10x |
Standardowe wiertła do drewna z ostrymi końcówkami są wykonane ze stali wysokowęglowej i HSS, a prawdziwą różnicą jest powtarzalność, a nie ostrość. Stal wysokowęglowa jest tania i nadaje się do prac stolarskich i stolarskich, gdzie wiertło jest używane kilka razy w tygodniu. HSS utrzymuje tę krawędź w arkuszach ściernych, takich jak MDF i płyta wiórowa, gdzie linie kleju i wypełniacz mineralny matowieją miękką stalową krawędź w ciągu jednej zmiany. Wiertła ślimakowe i wiertła forstnera kierują się tą samą zasadą: stal węglowa do okazjonalnego głębokiego wytaczania, HSS do powtarzalnej produkcji.
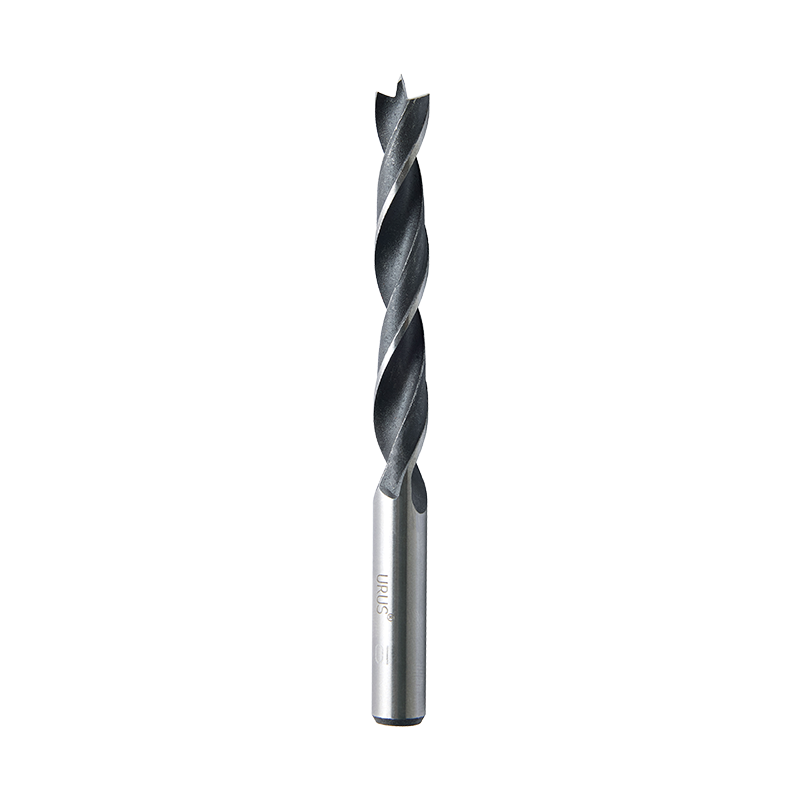 Standardowe wiertło do drewna Brad Point do dokładnego wiercenia w drewnie Wiertło do drewna z precyzyjnym wierzchołkiem centralnym i okrągłym chwytem, przystosowane do dokładnego pozycjonowania oraz standardowe uchwyty do ogólnego wiercenia w drewnie. Zobacz produkt →
W stali miękkiej, aluminium, mosiądzu i tworzywach sztucznych wiercenie jest najbardziej ekonomiczne przy użyciu stali HSS M2, zwykle pod kątem 118 stopni do prac ogólnych i punktu podziału 135 stopni, gdy wiertło musi utrzymać wyznaczony środek bez chodzenia. Stale nierdzewne 304 i 316 utwardzają się pod tępą krawędzią, więc narzędzie musi ciąć, a nie trzeć: kobalt M35 lub M42 z końcówką rozszczepioną utrzymuje krawędź przy życiu wystarczająco długo, aby zakończyć otwór. Geometria punktu pilotującego pomaga w przypadku zakrzywionych i cienkich przekrojów. Węglik spiekany wchodzi na rynek dopiero wtedy, gdy zapewniona jest odpowiednia objętość, sztywność i kontrola chłodziwa.
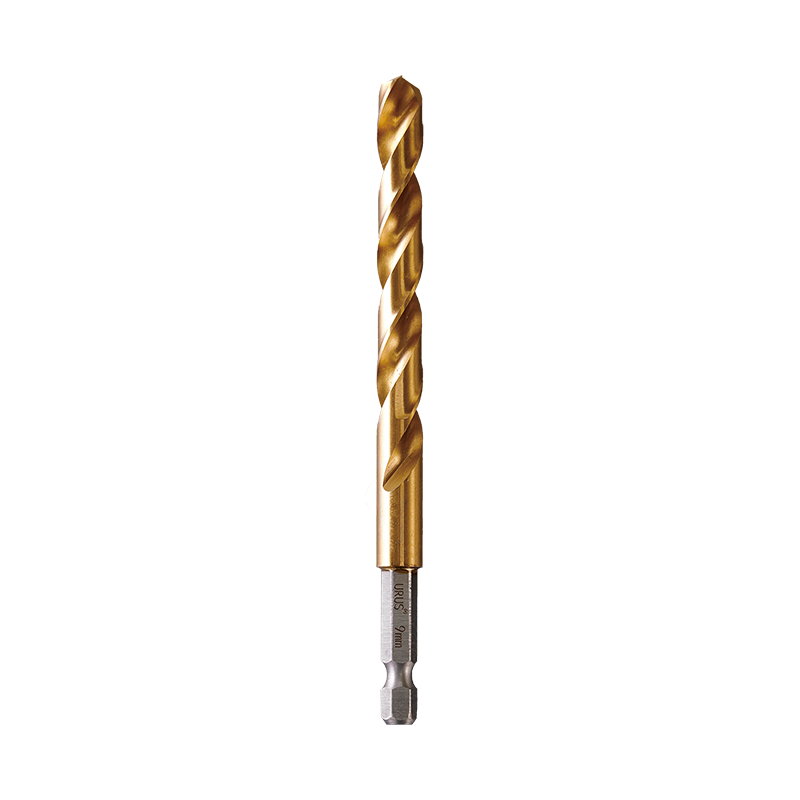 Niestandardowe wiertło do metalu z dzielonym punktem do uchwytów szybkiej wymiany Wiertło do metalu z geometrią ostrza dzielonego i wieloma opcjami wykończenia, przeznaczone do uchwytów z szybkim chwytem 1/4 cala i średnic od 1,0 do 13,0 mm. Zobacz produkt →
Żadne wiertło kobaltowe ani HSS nie powinno być stosowane w betonie. Wiercenie udarowe powoduje jednocześnie obciążenie udarowe i ścieranie mineralne, dlatego krawędź skrawająca musi być wlutowana węglikiem wolframu w stalowy korpus. SDS-plus pokrywa otwory o średnicy około 4 do 16 mm w cegłach, bloczkach i standardowym betonie, natomiast SDS-max radzi sobie z większymi średnicami i cięższymi pracami zbrojeniowymi. Głowica z węglików spiekanych z trzema ostrzami szybciej centruje się na nierównych powierzchniach i ogranicza chodzenie, które pogarsza pozycję otworu na nierównej ścianie.
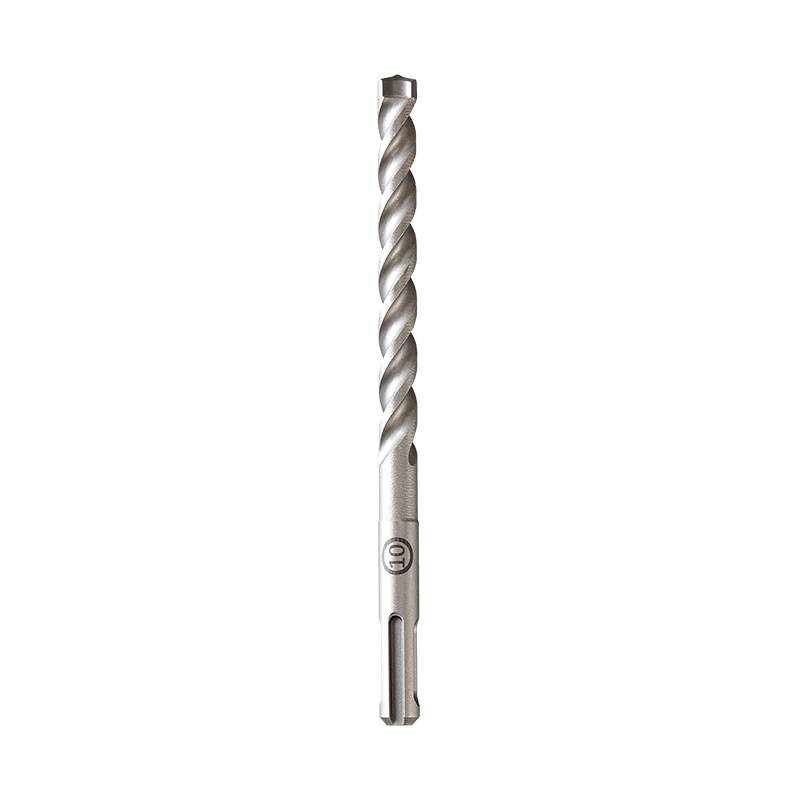 Niestandardowe wiertło udarowe SDS-3 z węglikami spiekanymi do muru Młotek murarski z końcówką z węglików spiekanych z trzema ostrzami i hartowanym korpusem chromowo-wanadowym, przeznaczony do wiercenia w cegłach, betonie i kamieniu o różnych rozmiarach. Zobacz produkt →
Geometria ostrza, liczba rowków i standard trzpienia są tak samo ważne jak materiał podstawowy, dlatego należy zachować odniesienie rodzaje wierteł i ich zastosowania obok specyfikacji materiału podczas pisania opisu zakupu.
Większość błędów specyfikacji, które widzimy w cytatach, ma swoje źródło w czterech nieporozumieniach dotyczących tego, z czego faktycznie wykonane jest wędzidło.
Twardość czerwona to temperatura, w której krawędź tnąca mięknie i przestaje ciąć czysto. HSS M2 utrzymuje swoją krawędź w temperaturze około 540-600°C, gatunki kobaltu podnoszą tę temperaturę do około 600-650°C, a węglik tnie znacznie powyżej tej temperatury, co jest głównym powodem, dla którego kobalt i węglik są odrębnymi kategoriami cenowymi.
W przypadku stali nierdzewnej 304 kobalt M35 zwykle zapewnia około trzykrotność otworów w porównaniu z HSS M2, a geometria z węglikami spiekanymi zapewnia ponad pięciokrotny zwrot, co jest wystarczające do obniżenia kosztu na otwór, mimo że cena jednostkowa jest wyższa.
Arytmetyka jest prosta. Wiertło HSS M2 w cenie 3,00 USD, które wytwarza 20 otworów, kosztuje 0,15 USD za otwór. Wiertło kobaltowe w cenie 7,50 dolara, które wytwarza 60 otworów, kosztuje 0,125 dolara za otwór, a także eliminuje konieczność zmiany dwóch bitów podczas zmiany operatora. W przypadku celi wiercącej 600 otworów ze stali nierdzewnej dziennie, różnica ta eliminuje około 20 wymian narzędzi dziennie.
Specyfikacja wiertła jest kompletna tylko wtedy, gdy zawiera nazwę przedmiotu obrabianego, otworu, maszyny, oczekiwanej trwałości i metody weryfikacji. Wszystko inne pozostawia wybór materiału w gestii dostawcy.
Dostawcy, którzy tworzą bity dla programów OEM, zwykle z zadowoleniem przyjmują taki poziom szczegółowości, ponieważ pozwala to uniknąć późniejszych sporów. Zhejiang URUS Tools Co., Ltd., która produkuje wiertła, szczypce i zestawy narzędzi ręcznych w Jiashan w stanie Zhejiang pod marką Bison, pracuje na liniach do obróbki drewna, metalu i kamienia, posiadając certyfikat ISO9001:2015, krajowe oznaczenie przedsiębiorstwa z branży zaawansowanych technologii oraz laboratorium testowe współpracy TUV Rheinland założone w 2017 r. Kupujący przygotowujący szersze wytyczne mogą rozpocząć od tego przeglądu końcówki tnące do wierteł: rodzaje, materiały i sposób wyboru .
Nie. Kobalt zapewnia twardość na gorąco i odporność na ścieranie, a w zamian oddaje część wytrzymałości, za cenę od dwóch do trzech razy wyższą od ceny jednostkowej. Do drewna, stali miękkiej, aluminium i ogólnych prac konserwacyjnych, HSS M2 jest lepszym ekonomicznym wyborem. Kobalt zyskuje na wartości, gdy obrabiany przedmiot jest wykonany ze stali nierdzewnej, stali stopowej powyżej około 30 HRC lub tytanu, lub gdy temperatura krawędzi jest czynnikiem ograniczającym trwałość narzędzia.
Nie. Azotek tytanu to powłoka o grubości około 1 do 4 mikronów na tym samym podłożu HSS. Obniża tarcie, poprawia spływ wiórów i spowalnia zużycie powierzchni przyłożenia, ale stal podstawowa w dalszym ciągu decyduje o tym, ile ciepła przetrzyma krawędź, zanim zmięknie.
Węglik wolframu. W betonie wierci się udarowo, dlatego końcówka musi być wkładką z węglika lutowanego osadzoną w chwycie SDS-plus lub SDS-max. Krawędzie HSS i kobaltu szybko ulegają zniszczeniu pod wpływem kombinacji młotkowania i ścierania minerałów.
Porównaj koszt otworu przy stałym przedmiocie obrabianym, średnicy i prędkości. Przed wydaniem zamówienia na pojemnik poproś o dane dotyczące twardości, bicia końcówki, grubości powłoki i partii próbnej przetestowanej na własnej maszynie, a wynik testu załącz do specyfikacji.
I. Wprowadzenie: Rozwiązanie zadania „niemożliwego”. Wyrażenie „wkładanie kwadratowego kołka w okrągły otwór” jest symbolem uniwersalnym…
CZYTAJ WIĘCEJObróbka metali zawsze była kamieniem węgielnym rozwoju przemysłu, kształtując wszystko, od części samochodowych po...
CZYTAJ WIĘCEJ1. Czym są szczypce do pomp wodnych? – Elastyczne „uniwersalne” narzędzie W nowoczesnej produkcji przemysłowej i codziennym utrzymaniu ruchu...
CZYTAJ WIĘCEJWybór odpowiednich przemysłowych narzędzi skrawających to kluczowa decyzja, która bezpośrednio wpływa na wydajność produkcji...
CZYTAJ WIĘCEJ
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, miasto Ganyao, miasto Jiashan, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang URUS Tools Co., Ltd. privacy policy