

 Zapytanie
Nie wahaj się wysłać wiadomość
I. Wprowadzenie: Rozwiązanie zadania „niemożliwego”. Wyrażenie „wkładanie kwadratowego kołka w okrągły otwór” jest symbolem uniwersalnym…
CZYTAJ WIĘCEJWeź wiertło kręte 3/16 cala na kawałek płyty ze stali nierdzewnej 304 i obserwuj, co się stanie. Końcówka zmienia kolor na niebieski, dym unosi się w kłębek, a po minucie krawędź tnąca zamiast ciąć, ociera się. Z wiertłem nie działo się nic poza tym: powyżej temperatury około 540°C węgliki wewnątrz stalowego korpusu przestają utrzymywać swoją twardość. Zrozumieć z czego wykonane jest wiertło tak naprawdę polega na zrozumieniu, jaki podstawowy materiał stoi pomiędzy tobą a tą chwilą.
Każde wiertło składa się z dwóch części: krawędzi tnącej i korpusu, który ją przenosi. Najnowocześniejsze rozwiązania pochodzą tylko z czterech rodzin materiałów. Należą do nich stal szybkotnąca, stal szybkotnąca zawierająca kobalt, węglik wolframu w postaci stałej lub lutowanej oraz materiał ścierny diamentowy. Stal węglowa to piąta i w większości historyczna opcja, która obecnie przetrwała głównie w tanich bitach do obróbki drewna.
Wiertło to obrotowe narzędzie skrawające, którego krawędź wykonana jest z hartowanej stali narzędziowej lub węglika wolframu, dobranej tak, aby krawędź była twardsza od ciętego materiału i stabilna w temperaturze generowanej przez cięcie.
Z tej definicji wynika, że dobór materiału podąża za przedmiotem obrabianym, a nie odwrotnie. Drewno zwęgla się w temperaturze około 200 C. Kruszywo betonowe ma temperaturę około 7 w skali Mohsa. Stal nierdzewna wytrzymuje temperaturę przekraczającą 600°C. Każdy stan wskazuje na inny materiał bazowy i właśnie dlatego żaden pojedynczy wiertło nie wywierci wszystkiego dobrze.
Mniej więcej osiem na dziesięć wierteł sprzedawanych na całym świecie jest wykonanych ze stali szybkotnącej, a gatunek M2 wykonuje większość tych prac. M2 nie jest marką. Jest to klasyfikacja stali narzędziowej AISI, zapisana w katalogach europejskich jako DIN 1.3343.
Typowy stop M2, mierzony wagowo, zawiera:
Po hartowaniu i podwójnym odpuszczaniu M2 osiąga twardość pomiędzy 62 a 65 HRC. Jest wystarczająco twardy w przypadku stali miękkiej, aluminium, mosiądzu, tworzyw sztucznych i większości drewna oraz na tyle mocny, że wiertło wygina się, zanim pęknie, gdy wiertło złapie.
Wykończenie powierzchni niczego nie zmienia. Kawałek czarnego tlenku zawiera warstwę tlenku żelaza o grubości poniżej dziesięciu mikronów. Zatrzymuje płyn obróbkowy i zapobiega przywieraniu wiórów do krawędzi. Zeszlifuj powłokę, a stal pod spodem będzie identyczna.
Stal szybkotnąca uzyskuje swoją twardość w wyniku obróbki cieplnej, a nie chemii. Gdy końcówka osiągnie temperaturę powyżej 600°C, zmieni się w zwykłą stal. Jedynym ostrzeżeniem, jakie otrzymujesz, jest zmiana koloru.
Geometria punktu podziału to najczęstszy kształt, który faktycznie kupujesz. Dwie główne krawędzie tnące są szlifowane w cztery fasety spotykające się pod kątem 135 stopni. Na płycie o grubości poniżej 10 mm zatrzymuje przesuwanie się ostrza i wymaga mniejszego nacisku posuwu niż ostrze 118 stopni, ponieważ krawędź dłuta jest krótsza.
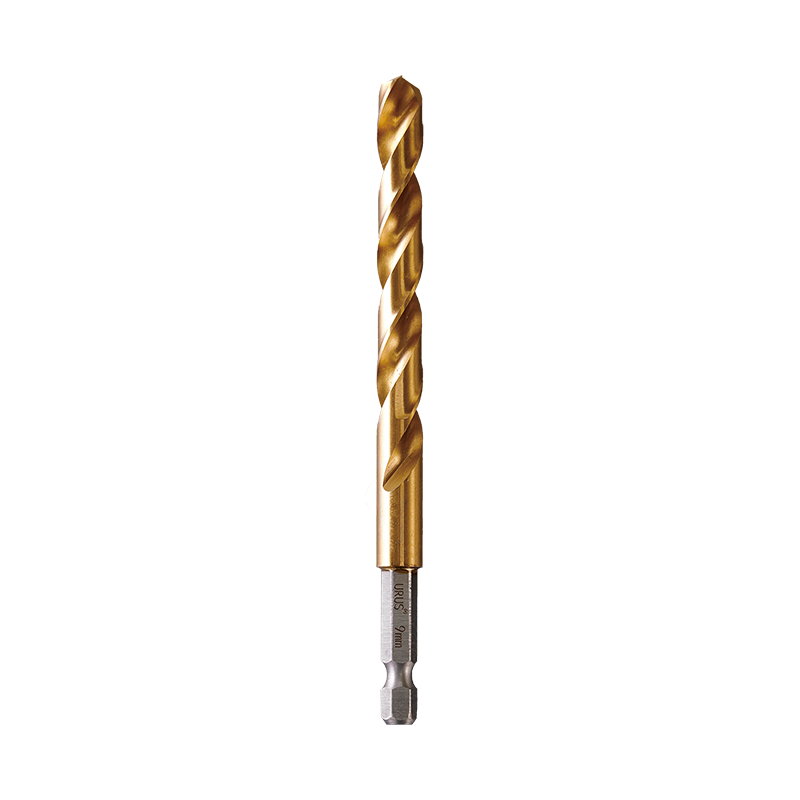 Wiertło do metalu z dzieloną końcówką do uchwytów z szybkim chwytem 1/4 cala Wiertło do metalu z geometrią ostrza dzielonego, dostępne w rozmiarach L50, L70, DIN338 i DIN340; przydatne przy przeglądaniu opcji z kątem 135 stopni i gatunków kobaltu HSS. Zobacz produkt →
Kobalt nie jest używany do budowy korpusu wiertła. Jest to pierwiastek stopowy wtapiany w stal szybkotnącą w ilości od pięciu do ośmiu procent wagowych. M35 ma około 5 procent, a M42 około 8 procent i to są dwie nazwy, które zobaczysz na opakowaniach.
Kobalt spowalnia gruboziarniste węgliki w temperaturze. Cząsteczki węglika wolframu w stalowej osnowie chcą się zlepiać i rosnąć, a gdy już urosną, krawędź staje się miękka. Kobalt opóźnia ten proces i podnosi użyteczną temperaturę krawędzi. Zmierzony przyrost twardości na gorąco wygląda mniej więcej tak.
Nie można odróżnić kawałka kobaltu od kawałka niekobaltu, patrząc na niego. Ta sama fabryka może wykańczać M2, M35 i M42 identyczną czarną tlenką z tego samego pojemnika. Oprócz nadrukowanego gatunku stali na opakowaniu, jedynym sygnałem, jaki pozostaje, jest cena i to, jak długo krawędź wytrzyma stal nierdzewną.
Tnie stal nierdzewną i miękką 304 z umiarkowaną prędkością. Tańsze w przeliczeniu na bit i typowy wybór do prac konserwacyjnych i lekkich produkcji.
Utrzymuje krawędź zauważalnie dłużej w tytanie, Inconelu i stopach powyżej 35 HRC. Kosztuje więcej i jest na tyle kruchy, że wiertarka ręczna może go wyszczerbić w przypadku wybicia.
Węglik wolframu wcale nie jest stalą. Jest to metalurgia proszków. Submikronowe ziarna węglika wolframu są łączone z kobaltem lub niklem i spiekane w temperaturze bliskiej 1400°C, tworząc solidny półfabrykat. Typowy gatunek WC-Co zawiera wagowo spoiwo kobaltowe od 6 do 12 procent.
Twardość wynosi około 1400 do 1600 HV, czyli około 90 w skali HRA i znacznie przekracza wszystko, czego może doświadczyć pilnik. Dzięki tej twardości może ciąć kruszywo betonowe, które po prostu wypoleruje na płasko krawędź HSS.
Występuje w dwóch postaciach. Dzięki zastosowaniu węglika spiekanego całe wiertło jest spiekane, co jest standardem w przypadku mikrootworów o średnicy 0,3 mm w płytkach drukowanych i centrach obróbczych CNC. Końcówka z węglika oznacza, że mała spiekana wkładka jest lutowana na stalowym trzpieniu, który jest konstrukcją stosowaną przy pracach murarskich i młotkowych.
Bity młotkowe SDS-plus i SDS-max są prawie w całości lutowane. Końcówka z węglika spiekanego z trzema ostrzami jest przyspawana do rowkowanego stalowego trzonu, a trzy krawędzie tnące rozdzielają energię młota na trzy punkty styku zamiast na dwa, co utrzymuje okrągły otwór i zmniejsza wiązanie w żelbecie.
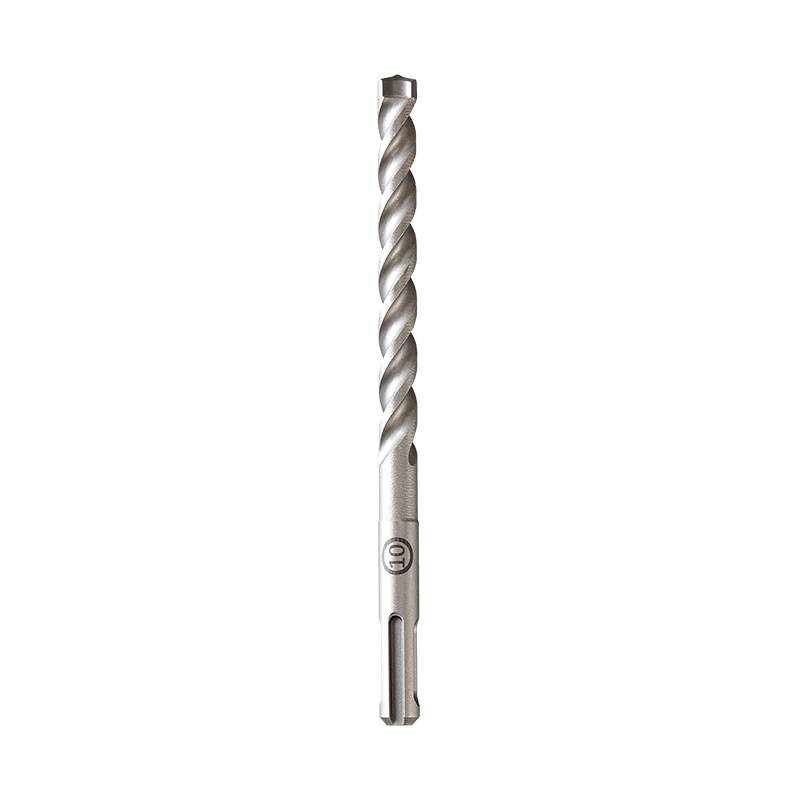 Wiertło udarowe z węglików spiekanych SDS-3 do wiercenia w murze Wiertło do młota murarskiego z trzema ostrzami z węglików spiekanych i trzema rowkami odsysającymi, rozmiar 3,45–18 mm; przydatne przy porównywaniu lutowanych bitów SDS do cegły, betonu i kamienia. Zobacz produkt →
Lutowanie jest słabym punktem każdego wiertła z węglikową końcówką. Srebrne i mosiężne stopy lutownicze topią się w temperaturze od 600 C do 700 C. Rozjaśnij kawałek muru na czerwono, a końcówka odpadnie, pozostawiając idealnie dobry stalowy trzonek bez niczego na końcu.
Powłoki PVD na wiertłach to cienkie warstwy, zwykle o grubości od 1 do 4 mikronów, które znikają po wykonaniu około 30 otworów w stali przy normalnych prędkościach posuwu. Najczęściej spotykane są azotek tytanu i azotek tytanu i glinu, które działają poprzez zmniejszenie tarcia i zmniejszenie narostu na krawędziach, a nie poprzez utwardzanie stali pod spodem.
Bit M2 pokryty tytanem i zwykły bit M2 mają tę samą twardość. Powłoka zmienia sposób ślizgania się wiórów, a nie twardość krawędzi.
Kolor jest tutaj kiepskim testem i jest to pułapka, w którą wpada większość kupujących. Bursztynowa lub złota krawędź to często TiN, ale ciemnoniebiesko-szara krawędź może być po prostu tlenkiem pary, a wiertło z prawdziwej stali kobaltowej nie może mieć żadnego koloru po jasnym wykończeniu. Zamiast odcienia, przeczytaj wydrukowany gatunek stali.
Drewno zwęgla się w temperaturze około 200°C, czyli w temperaturze dalekiej od temperatury, w której stalowy korpus uległby wyżarzeniu, więc wiertło do obróbki drewna nie potrzebuje kobaltu ani węglika wolframu. Jest wykonany ze stali węglowej lub zwykłego M2, a zamiast tego geometria zapewnia wydajność.
Wiertło do drewna z ostrym ostrzem ma trzy istotne cechy robocze:
Usuń ostrogi i dziury. Dlatego wiertła do drewna ocenia się na podstawie ich szlifu, a nie zawartości stopu.
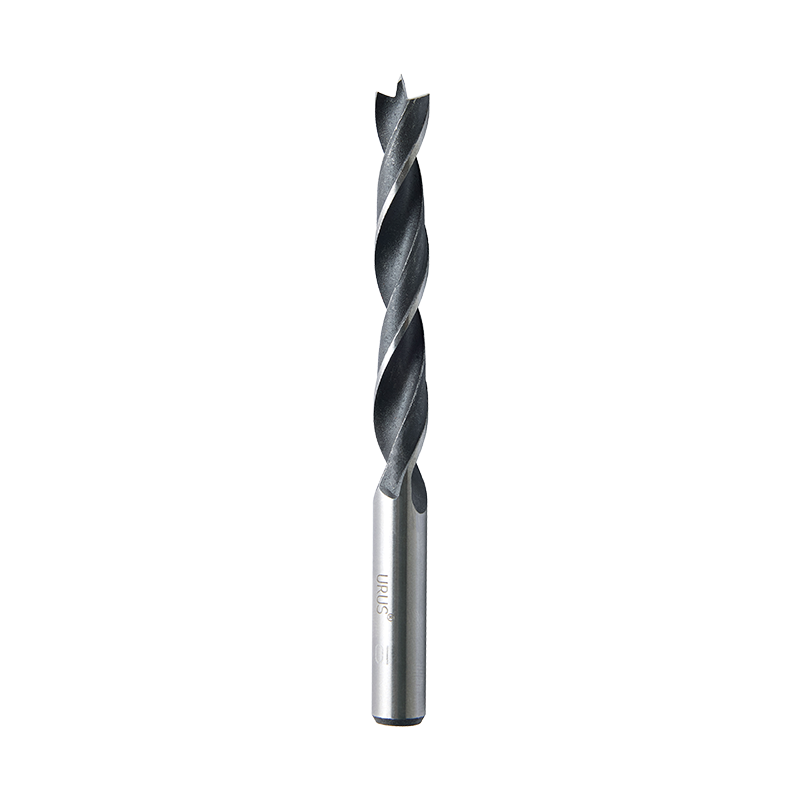 Standardowe wiertło do drewna Brad Point z okrągłym chwytem Wiertło ostro zakończone ze stali węglowej z precyzyjnym ostrzem centralnym i okrągłym trzpieniem, o średnicach 3–30 mm; nadaje się do wiercenia w drewnie, gdzie liczy się wyrywanie. Zobacz produkt →
Bity do obróbki drewna rzadko używają krawędzi z węglika, ponieważ węglik jest kruchy. Drewno jest miękkie, ale wystarczy jeden wbity gwóźdź, aby spiekana końcówka stała się bezużyteczna.
Kolor zawęża pole, ale plik rozstrzyga kwestię. Pilnik o twardości 60 HRC wgryza się w dowolny gatunek stali szybkotnącej, niezależnie od tego, czy jest to M2, M35 czy M42, i ślizga się po węgliku wolframu, nie pozostawiając śladów.
| Co widzisz | Najprawdopodobniej materiał | Jak to potwierdzić |
| Zwykły szary metal, bez powłoki, normalna waga | Stal szybkotnąca M2 | Pilnik gryzie i pozostawia jasną rysę |
| Wykończenie czarne lub ciemnoniebieskie | Czarny tlenek na stali HSS lub stali węglowej | Plik gryzie; stal węglowa łatwiej się rysuje i szybciej rozjaśnia |
| Wykończenie złote lub bursztynowe | Powłoka TiN, zwykle powyżej M2 | Pilnik zeskrobuje powłokę i odsłania szarą stal pod spodem |
| Ciemna, nierefleksyjna końcówka wyraźnie grubsza od trzonka | Lutowana końcówka z węglika wolframu | Plik łyżwy; końcówka jest znacznie twardsza niż korpus pod nią |
| Krawędź jest szorstka jak drobny papier ścierny | Galwaniczny materiał ścierny diamentowy | Pilnik ślizga się, a krawędź wygląda jak osadzone ziarna, a nie szlifowana krawędź |
Test pliku jest wystarczająco niezawodny, ponieważ nie można go oszukać stopowaniem. M35 i M42 są na tyle blisko M2, że plik ich nie rozdzieli, więc w przypadku pytania dotyczącego kobaltu odpowiedź daje tylko wydrukowany gatunek stali.
Jeżeli wiertło nie ma nadrukowanego gatunku stali, należy przyjąć M2. Stal kobaltowa kosztuje prawdziwe pieniądze i żadna fabryka nie produkuje jej po cichu w nieoznakowanym kawałku.
Nie. Wiertło HSS to stal, ale stal szybkotnąca to stopowa stal narzędziowa, w której około 15 do 18 procent masy stanowi wolfram, molibden, chrom i wanad. Wiertło z węglika wolframu w ogóle nie zawiera stali w swojej strukturze tnącej; są to spiekane ziarna węglika wolframu połączone spoiwem kobaltowym.
Tak, ale mniej niż sugeruje nazwa. M35 zawiera około 5 procent kobaltu, a M42 około 8 procent, a resztę stanowi żelazo i węgliki. Kobalt nie tworzy osobnej warstwy. Rozpuszcza się w osnowie i spowalnia zgrubienie węglika w miarę nagrzewania się krawędzi.
Wiertło pełnowęglikowe jest standardowym wyborem do produkcji żeliwa, stali hartowanej powyżej 45 HRC i aluminium. Lutowana końcówka z węglika nie jest w stanie tego zrobić. Końcówka ta jest krucha, łatwo odpryskuje przy przerywanym skrawaniu, a jej połączenie lutowane ulega uszkodzeniu w pobliżu 650°C, czyli poniżej temperatury krawędzi generowanej przez cięcie stali.
Nie. Bursztynowy odcień może również powstać w wyniku obróbki tlenkiem pary, a wiertło ze stali kobaltowej może w ogóle nie wykazywać koloru. Folie TiN mają grubość od 1 do 4 mikronów i są widoczne jedynie jako zmiana koloru, a nie jako odrębna warstwa. Sprawdź wydrukowany gatunek stali, a nie odcień.
I. Wprowadzenie: Rozwiązanie zadania „niemożliwego”. Wyrażenie „wkładanie kwadratowego kołka w okrągły otwór” jest symbolem uniwersalnym…
CZYTAJ WIĘCEJObróbka metali zawsze była kamieniem węgielnym rozwoju przemysłu, kształtując wszystko, od części samochodowych po...
CZYTAJ WIĘCEJ1. Czym są szczypce do pomp wodnych? – Elastyczne „uniwersalne” narzędzie W nowoczesnej produkcji przemysłowej i codziennym utrzymaniu ruchu...
CZYTAJ WIĘCEJWybór odpowiednich przemysłowych narzędzi skrawających to kluczowa decyzja, która bezpośrednio wpływa na wydajność produkcji...
CZYTAJ WIĘCEJ
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, miasto Ganyao, miasto Jiashan, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang URUS Tools Co., Ltd. privacy policy
